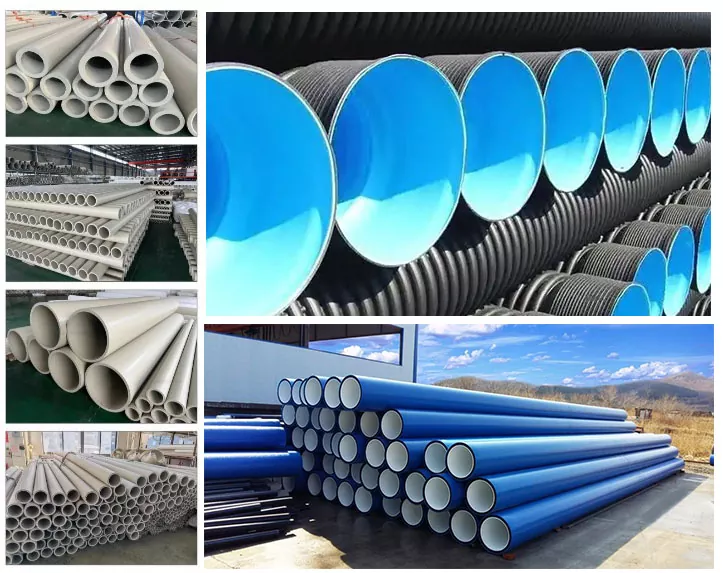
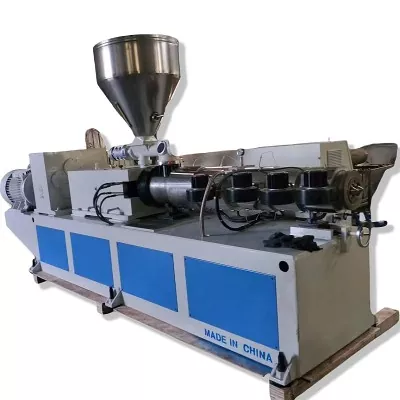
Сарвари қубур бояд аз диаметри номиналӣ зиёдтар бошад. Он бояд ба полимер, формула, стандарти қубур, баромад, пайвасти экструдер, системаи калибрченкунӣ ва тарзи тағир додани андозаҳои операторони шумо мувофиқат кунад. Ин дастур ин воридҳоро ба мушаххасоти харид барои истеҳсоли қубурҳои PVC, PE, CPVC, PP ва PPR табдил медиҳад.


Барои харидани асари бимирад extrusion қубур, ба таъминкунанда панҷ маҷмӯи маълумоти мувофиқро фиристед: мавод ва формула; стандарти қубур, диаметр ва диапазони девор; баромад ва суръати хат; фланеци экструдер ва интерфейси обшавии даромад; ва калибратори поёноб, вакуум, хунуккунӣ ва интиқол. Дархосте, ки танҳо "қубури PVC, 110 мм" медиҳад, барои муҳандисӣ омода нест.
Муҳимтарин нуқтаи шартнома шарти қабул мебошад. Маводи воқеии истеҳсолот, андозаи қубур, баромади устувор, суръати хат, танзими гармидиҳӣ ва сенсор, варианти иҷозатдодашудаи девор, диаметри берунӣ, байзавӣ, ҳолати рӯизаминӣ ва санҷишҳои зарурии маҳсулотро номбар кунед. Сари қолаб обшавии гармро шакл медиҳад, аммо он худ аз худ наметавонад қубури ниҳоии сардшударо кафолат диҳад.
Қарори аввал диаметри қолаб нест
Қарори аввал лифофаи истеҳсолӣ аст. Як сар метавонад як гурӯҳи андозаҳои наздикро бо мебел ва mandrels тағйирёбанда идора. Диапазони андозаи хеле васеъ метавонад дар ҷараён, вақти иқомат, танзим, фишори сар ва кори ивазкунӣ созишро ба бор орад. Диапазони дуруст аз мавод ва суръат вобаста аст, на танҳо аз он, ки дар дохили бадан мувофиқат кардан мумкин аст.
Мо ҳар як дархостро ба се сарҳад тақсим мекунем. Сарҳади маҳсулот маводи қубур, стандарт, диаметр ва деворро дар бар мегирад. Сарҳади раванд истеҳсолот, суръат, ҳарорат ва фишорро дар бар мегирад. Сарҳади механикӣ ҳалқа, хати марказӣ, гармкунакҳо, сенсорҳо, мавқеи бардоштан ва поёнобро фаро мегирад.
| Вуруди харидор | Чаро он сарлавҳаро иваз мекунад | Далелҳо барои фиристодан |
|---|---|---|
| Полимер ва формулаи мукаммал | Тағир додани часпак, ҳассосияти гармӣ, лағжиш, фарсудашавӣ, хатари зангзанӣ, маҳдудияти вақти иқомат ва усули тозакунӣ | Варақаи маълумоти дараҷаи қатрон, фоизи формула ва намуна |
| Стандарт ва татбиқи қубур | Маҳсулоти тайёреро, ки хат бояд истеҳсол ва озмоиш кунад, муайян мекунад | Рақами дақиқи стандартӣ, нашр, бозор ва расми дохилӣ |
| OD, девор, SDR ё диапазони ҷадвал | Майдони ҷараёни ҳалқавӣ, оилаи асбобҳо ва диапазони қисмҳои амалии тағирёбандаро муқаррар мекунад | Ҷадвали андоза бо маҳсулоти ҳадди аққал, муқаррарӣ ва ҳадди аксар |
| Натиҷаи соф ва суръати хат | Суръати ҷараён, фишор, сарбории гармидиҳӣ, вақти иқомат ва талаботи хунуккунии поёнобро тағир медиҳад | Истеъмоли устувори кг/соат барои ҳар як андозаи муҳим |
| Интерфейси экструдер ва адаптер | Геометрияи вуруд, намунаи болт, регистр, мӯҳр, баландии марказ ва дастгириро муайян мекунад | Нақшаи назоратшаванда ва аксҳои андозагирии мошини мавҷуда |
| Системаи калибрченкунӣ ва хунуккунӣ | Ба пастшавӣ, OD ниҳоӣ, байзавӣ, тақсимоти девор ва рафтори оғозёбӣ таъсир мерасонад | Нақшаҳои калибратор, маълумоти зарфҳои вакуумӣ, дарозии хунуккунӣ ва мавқеи интиқол |
| Нақшаи интиқол | Муайян мекунад, ки кадом қисмҳо ҷудошавандаанд, онҳо чӣ гуна марказонида шудаанд ва операторон онҳоро то чӣ андоза бехатар идора мекунанд | Тағйир додани басомад, усули тозакунӣ, иқтидори кран ва вақти бекории мақсаднок |
Намоиши заводи мо:мо диаметри номиналии қубурро ҳамчун мушаххасоти кофии сарлавҳа ҳисоб намекунем. Агар харидор ба мо танҳо номи қатрон ва OD -ро диҳад, мо пеш аз ислоҳ кардани роҳи ҷараён силсилаи девор, формула, баромад, интерфейси экструдер ва усули андозагириро мепурсем. Иқтибосҳои фаврӣ дар асоси воридоти гумшуда одатан саволҳои беҷавобро ба кор меандозад.



Бо стандарти қубури тайёр оғоз кунед
Сари штамп асбоби истеҳсолӣ мебошад. Ин сертификатсияи қубур нест. Харидор бояд стандарт ва нашри дақиқи маҳсулотро муайян кунад, дар ҳоле ки таъминкунанда бояд лифофаи қубурро ба роҳи ҷараён, маҷмӯи асбобҳо ва усули танзим тарҷума кунад. Мутобиқати ниҳоӣ дар қубури тайёр тавассути санҷишҳои зарурӣ барои бозор ва татбиқи он исбот карда мешавад.
Барои лоиҳаҳои умумии қубурҳои об, се истинодҳои расмӣ муфидандISO 1452-2: 2009 барои қубурҳои PVC-U, ISO 4427-2: 2019 барои қубурҳои PEваISO 15874-2: 2013 барои қубурҳои PP, ки дар дастгоҳҳои оби гарм ва хунук истифода мешаванд. Ҳангоми таҳияи шартнома таҳрири ҷорӣ, тағирот ва қабули миллиро тафтиш кунед.
| Оилаи қубур | Маълумоти расмии ибтидоӣ | Маълумоте, ки RFQ-и саривақтӣ ҳанӯз лозим аст |
|---|---|---|
| Қубури фишори PVC-U | ISO 1452-2 ё муодили зарурии миллӣ | Формулаи омехтаи хушки PVC, силсилаи қубурҳо, OD номиналӣ, мизи деворӣ, имтиёзи розетка, баромад, суръати хат ва талаботҳои рӯизаминӣ |
| Қубури фишори PE | ISO 4427-2 ё муодили зарурии миллӣ | Маҷмӯаи дақиқи PE, диапазони SDR, диапазони OD, сохтори сахт ё якҷоя экструдсия, ҷойгиркунии рах ё қабат, системаи баромад ва хунуккунӣ |
| PP ё PPR қубури оби гарм ва хунук | ISO 15874-2 ё муодили зарурии миллӣ | Синфи дақиқи PP, синфи андозаи қубур, истифодаи хидмат, сохтмони қабат, диаметр ва диапазони девор, натиҷа ва усули калибрченкунӣ |
| Қубури барқӣ ё қубури саноатӣ | Мушаххасоти дахлдори миллӣ, саноатӣ ё муштарии харидор | Формулаи моддӣ, устуворӣ ё ҳадафи функсионалӣ, геометрия, ранг, чоп ё рах, нақшаи санҷиш ва нуқсонҳои сатҳи иҷозатдодашуда |
Дар RFQ "мувофиқи стандартҳои байналмилалӣ" нанависед.Ҳуҷҷат, қисм, нашр ва қабули маҳаллиро номбар кунед. Сипас нақшаи нақшаи қубури тайёр ва санҷишро замима кунед. Андозаҳои номиналии шабеҳ метавонанд диапазонҳои гуногуни девор, шароити санҷиш ва талаботҳои мушаххас дошта бошанд.
Боз як ҷудоӣ муҳим аст. Тасдиқи оби нӯшокӣ ба маҳсулоти тайёри қубур ва маводи таршудаи он дахл дорад. Фармоиш додани сарлавҳа аз Нанхайя иҷозати оби ошомиданиро ба қубури харидор интиқол намедиҳад. Тасдиқи қатрон, назорати мураккаб, сабти истеҳсолот ва сертификатсияи тарафи сеюм қисми системаи мутобиқати истеҳсолкунандаи қубур боқӣ мемонад.
Формулаи воқеиро муайян кунед, на танҳо PVC ё PE
Нанхайясари бимирад extrusion қубурбарои PVC бо иловаҳо, PE, CPVC ва PP пешниҳод карда мешавад. Ин номҳо оилаҳои моддиро муайян мекунанд. Онҳо ба мо часпакии гудохта, боркунии пуркунанда, системаи стабилизатор, мундариҷаи такрорӣ, равзанаи коркард ё майли баромадан ба табақро намегӯянд.
Барои PVC, рецепти пурраи омехтаи хушкро аз рӯи вазн ва ҳолати омехта фиристед. Сатҳи карбонати калсий ва коркарди зарраҳо, тавозуни равғани молидан, системаи стабилизатор, тағирдиҳандаи таъсир, кӯмаки коркард, пигмент ва фоизи азнавкоркунӣ ҳама метавонанд намуди девор, фишори сар ва рафтори пасандозҳоро тағир диҳанд.
Барои PE ё PPR, дараҷаи дақиқи мураккаб ва варақаи иттилоотии таъминкунандаи ҷорӣ фиристед. Маълумот дар бораи ҷараёни массаи об ё часпакиро, ки барои ин синф интишор шудааст, дар бар гиред, зичӣ, иловаҳо, системаи карбон-сиёҳ ё ранг, лимити бозсозӣ ва оё рахҳои мушаххас ё қабатҳои функсионалӣ якҷоя истихроҷ карда мешаванд.
PVC ва CPVC
Таърихи гармӣ ва вақти иқомат сазовори диққати ҷиддӣ аст. Роҳи ҷараён бояд аз нигоҳдории нолозим канорагирӣ кунад ва нақшаи гармидиҳӣ бояд оғоз ва тозакунии назоратшавандаро дастгирӣ кунад. Тағиротҳои формула бояд пеш аз истеҳсол ошкор карда шаванд.
PE
Дараҷа, қувваи обшавӣ, истеҳсолот ва қобилияти хунуккунӣ якҷоя амал мекунанд. Сари PE-и баландбарор ба ҷараёни устувори даврӣ ва системаи мувофиқи андоза ниёз дорад, на танҳо холигии калонтари ҳалқа.
PP ва PPR
Қатрон ва маҳсулоти хидматрасонии дақиқро нишон диҳед. Қубурҳои оби гарм ва хунук, қубурҳои саноатӣ ва сохтмони бисёрқабат метавонанд асбобҳои гуногун, хунуккунӣ ва шароити қабулро талаб кунанд.
Намоиши заводи мо:вақте ки як гурӯҳи истеҳсолӣ пас аз тасдиқи асбоб пуркунанда, дараҷаи қатрон ё фоизи дубора коркардшударо иваз мекунад, штамп ногаҳон нодуруст намешуд. Воридоти раванд тағйир ёфт. Мо формулаи истинодро дар созишномаи техникӣ сабт мекунем, то бартарафсозии носозиҳои оянда аз ҳолати маълум оғоз шавад.

Кушодани қолаб андозаи ниҳоии қубур нест
Оби гарми ҳалқашакл аз матрит тарк намекунад ва аз ҷиҳати геометрӣ устувор мемонад. Он метавонад дар баромад варам кунад, дар зери боркашӣ поён афтад, бо калибратор тамос гирад, ҳангоми хунуккунӣ хурд шавад ва дар баробари баробар шудани ҳарорати он тағйирро идома диҳад. Аз ин рӯ, қубури номиналии 110 мм ба таври худкор кушодашавии 110 мм-ро истифода намебарад.
Натиҷаи ниҳоӣ аз як система меояд: баромади экструдер, ҳарорати об ва фишор, геометрия ва мандрел, тавозуни гармии даврӣ, марказсозӣ, роҳи ҳаво, калибратор, вакуум, хунуккунӣ ва суръати интиқол. Агар ин қисмҳо аз таъминкунандагони гуногун харидорӣ шаванд, харидор бояд як тасвири интерфейси назоратшаванда ва як матритсаи масъулияти қабулро таъин кунад.
| Элементи назорат | Он чизе ки бевосита таъсир мерасонад | Он чизеро, ки танҳо исбот карда наметавонад |
|---|---|---|
| Бимиред ва роҳи ҷараёни mandrel | Тақсимоти обшавии ҳалқавӣ, талафоти фишор, рафтори истиқомат ва шакли ибтидоии қубур | OD хунук ниҳоӣ, девор, байзавии ё иҷрои фишор |
| Танзими марказии мандрел | Фосилаи ибтидоии даврӣ ва ислоҳи тақсимоти девор | Натиҷаи мӯътадил вақте ки ҳарорат, ҷараён ё ҳамоҳангии поёноб ҳаракат мекунад |
| Ҷойгиркунии минтақаи гармидиҳӣ | Назорати гармидиҳӣ дар гирду атрофи сар | Ҳарорати воқеии обшавии бе усули ченкунии муайян |
| Калибратор ва зарфи вакуумӣ | Андозаи беруна, сардшавии барвақт ва дастгирии шакл | Девори якхела, вақте ки найчаи обшавии воридшаванда ноустувор аст |
| Системаи хунуккунӣ | Сатҳи сахтшавӣ, устувории андоза ва бартараф кардани гармии боқимонда | Геометрияи хуб вақте ки ҳарорат ё ҷараёни об беназорат аст |
| Интиқол | Суръати хат, кашиш ва интиқоли устувор | Андозаҳои дурустро ҳангоми номувофиқ будан ё тағирёбии суръат |
Қоидаҳои муфиди андозагирӣ:хурдтарин ва калонтарин қубур муайян, Аммо муҳандиси атрофи гӯшаҳои амалиёти мушкил. Инҳо аксар вақт қубурҳои калонтарин бо баромади баланд, девори бориктарин бо суръати баланди хати, андозаи хурди камбароварда, ки вақти иқоматро зиёд мекунанд ва маҳсулоте мебошанд, ки ба девор ё сатҳи сахт ниёз доранд.


Нанхайя mandrels танзимшаванда, имконоти канали хунуккунӣ ва лайнерҳои ивазшавандаро дар диапазони қубурҳои худ пешниҳод мекунад. Ин вариантҳоро бо сабаби муайян истифода баред. Тасҳеҳ вақте муфид аст, ки операторҳо усули мутамарказкунии такроршаванда доранд. Ҷузъҳои фарсудашавии ивазшаванда вақте муфиданд, ки миқёс, миқдори эҳтиётӣ ва тартиби ивазкунӣ равшан аст.
Пеш аз оғози коркард интерфейси экструдерро қулф кунед
Шабакаи қубур метавонад роҳи хуби ҷараёни дохилӣ дошта бошад ва то ҳол насб карда наметавонад, зеро шакли вуруд, регистр, болт, мӯҳр ё баландии марказ тахмин карда шудааст. Лоиҳаҳои ивазкунӣ махсусан осебпазиранд, зеро нақшаҳои мошин метавонанд кӯҳна, тағир дода шаванд ё дастнорас бошанд.
Мо се шакли далелро бартарӣ медиҳем: расми аслии назоратшаванда, андозагирии тоза ва аксҳои равшан бо истинод ба миқёс. Агар се нафар бо ҳам розӣ набошанд, ихтилофро пеш аз нашри нақшаи истеҳсолӣ ҳал кунед.
- Конфигуратсияи экструдер, модел ва буриш
- Диаметри винт ва доираи баромади номиналӣ
- Расми ҳалқаи разряд ё адаптер
- Диаметр, амиқ ва таҳаммулпазириро сабт кунед
- Миқдори болт, ришта, давра ва самт
- Усули мӯҳр-чеҳраи геометрия ва gasket
- Диаметри обшавии даромад ва дарозии гузариш
- Табақи шикастани лозимӣ ё интерфейси экран
- Андоза ва ҷойгиршавии порти сенсори фишор
- Навъи сенсори ҳарорати обшавӣ ва воридкунӣ
- Шиддати гармкунак, басомад, қувва ва пайвасткунакҳо
- Навъи термопара ва мутобиқати контроллер
- Баландии маркази сарвар ва самти ҷараёни
- Чорчӯбаи дастгирӣ, чархҳо, рельсҳо ё нуқтаҳои бардоштан
- Расонидани насб ва нигоҳдории дастрас
- Масофа то калибратор ва истинод ба ҳамбастагӣ
Nanhaiya фармоишгари истеҳсол мекунадфланецҳои баррелва ҷузъҳои сари бимирад, Пас адаптер метавонад бо сари ба ҷои чап ҳамчун ногаҳонӣ насби муҳокима. Барои як лоиҳаи пурраи хат, интерфейси мурдаро бо интихобшуда мувофиқ кунедмошини экструдери пластикӣ, назорат ва таҷҳизоти поёноб.
Намоиши заводи мо:акси телефонии фланец ба мо кӯмак мекунад, ки тарҳро фаҳмем, аммо он доираи болтро муайян намекунад ё мувофиқатро сабт намекунад. Мо аксро барои дарёфти саволҳо истифода мебарем. Мо барои буридани металл расми имзошударо истифода мебарем. Ин фарқият хатои хурди интерфейсро аз таъхири тамоми насб пешгирӣ мекунад.


Сохтмонро дар атрофи мавод ва вазифаи тозакунӣ интихоб кунед
Сарвари қубури бахшидашудаи Нанхайя аз пӯлоди хӯлаи қавӣ бо сатҳи сахтшуда истифода мебарад ва тавассути коркарди дақиқи CNC ва коркарди гармӣ истеҳсол мешавад. Генералии онсари қолаби экструдерсаҳифа рӯйхатҳои 38CrMoAl, nitriding ва сахтии сатҳи HV950 то HV1000.
Ин арзишҳо маълумоти муфиди ибтидоӣ мебошанд, аммо мушаххасоти тасдиқшуда ҳанӯз бояд маводи дақиқи ҷузъҳо, миқёси коркард, меъёри сахтии анҷомшуда, анҷоми сатҳи ҷараён, санҷиши андоза ва ҳама гуна талаботи зангзаниро муайян кунад. Қимати сахтии як ҷузъ набояд ба ҳар як пайвасткунак, сарпӯши гармкунак ё қисми сохторӣ нусхабардорӣ карда шавад.
| Ҳолати хизматрасонӣ | Нигаронии харид | Дар иқтибос чӣ бояд муайян карда шавад |
|---|---|---|
| Пуршудаи PVC | Пуркунандаи маъданҳои абразивӣ, конҳо ва басомади тозакунӣ | Формула, сатҳи пуркунанда, маводи таркибии таршуда ва коркард, фарогирии ивазшаванда ва усули тозакунӣ |
| CPVC ё пайвастаги ба гармӣ ҳассос | Таърихи гармӣ, нигоҳдорӣ ва таназзули моддӣ | Равзанаи коркард, консепсияи роҳи ҷараён, минтақаҳои гармидиҳӣ, нуқтаҳои сенсор, тартиби оғоз ва қатъ |
| PE карбон-сиёҳ | Тақсимоти устувор, сифати рӯизаминӣ ва дарозмуддат | Синфи омехта, диапазони баромад, равзанаи фишор, ташкили гармкунак ва дастрасии тоза |
| Мундариҷаи такрорӣ | Ифлосшавӣ, тағирёбии часпак ва зарраҳои абразивӣ | Сарчашма, фоизи ҳадди аксар, нақшаи филтратсия, намуна, тағирёбии интизорӣ ва маҳдудиятҳои қабул |
| Тағйироти зуд-зуд ранг | Нигоҳ доштан, дастрасӣ, коркарди қисмҳои иваз ва шикаста | пайдарпаии ранг, маводи тозакунӣ, вақти иҷозатдодашудаи тағирёбанда, тартиби тозакунӣ ва қисмҳои ҷудошаванда |
Душвортар стратегияи пурраи моддӣ нест.Сахтии рӯи замин, умқи корпус, сахтии субстрат, рафтори зангзанӣ, усули анҷомдиҳӣ ва таъмир бояд ба ҷузъ ва раванд мувофиқат кунад. Аз молрасон пурсед, ки чӣ кор карда мешавад, чӣ гуна тафтиш карда мешавад ва кадом сабти санҷиш бо фармоиш оварда мешавад.


Баррасии Нанхайятачхизоти истехсолй, шаҳодатномаҳовахизмати техникйдар давоми тахассуси таъминкунандагон. Роҳнамои насб ва маслиҳат оид ба нигоҳдории дарозмуддат метавонанд ба доираи дастгирии мувофиқашуда дохил карда шаванд.
Тағири андозаро қисми ҳисобкунии харид кунед
Нархи пасти асбоб метавонад гарон бошад, агар ҳар як тағирот кранро пайваст кунад, гармкунакҳоро вайрон кунад ё марказгузории такрории озмоиш ва хатогиро талаб кунад. Пурсед, ки чӣ гуна штамп ва мандрел хориҷ карда мешавад, қисмҳои гарм дар куҷо ҷойгир карда мешаванд, кадом пайвандҳо коркард карда мешаванд, чӣ гуна ҳамоҳангсозӣ барқарор карда мешавад ва кадом мӯҳрҳо ё маводи масрафшаванда иваз карда мешаванд.
| Саволи гузариш | Чаро харидор бояд ғамхорӣ кунад | Истеҳсоли шартнома |
|---|---|---|
| Кадом андозаҳо як баданро тақсим мекунанд? | Шумораи воқеии сарлавҳаҳо ва маҷмӯаҳои ивазшавандаро нишон медиҳад | Матритсаи мутобиқат аз рӯи қубур OD, диапазони девор ва мавод |
| Пеш аз хориҷ кардан чӣ бояд сард шавад? | Ба вақти бекорӣ ва бехатарии коркард таъсир мерасонад | Ҳарорат ва тартиби коркарди хаттӣ |
| Чӣ тавр бимирад ва mandrel дар маркази? | Ба шикастапораҳои оғозёбӣ ва ислоҳи девор таъсир мерасонад | Диаграммаи танзим, мавқеъҳои истинод ва омӯзиш |
| Кадом асбобҳо ва дастгоҳҳои борбардор лозиманд? | Муносибати бесамарро пешгирӣ мекунад | Рӯйхати асбобҳо, вазнҳои қисмҳо, нуқтаҳои бардоштан ва расмҳои асбобҳо |
| Кадом қисмҳо қисмҳои эҳтиётӣ мебошанд? | Вақти бекориро пас аз осеби ришта, мӯҳр, гармкунак ё сенсор коҳиш медиҳад | Рӯйхати эҳтиётии тавсияшудаи дусола аз рӯи адад нархгузорӣ шудааст |
| Роҳи ҷараён чӣ гуна тоза карда мешавад? | Тағйир додани меҳнат, хатари рӯизаминӣ ва рангҳои рангро тағир медиҳад | Асбобҳои тасдиқшудаи тозакунӣ, маводҳо ва марҳилаҳои ҷудокунӣ |
Барои ҷадвали омехтаи маҳсулот, арзиши интиқолро аз рӯи соатҳо, меҳнат ва партовҳои оғозёбӣ ҳисоб кунед. Агар як нерӯгоҳ дар як ҳафта якчанд маротиба байни ду андозаи қубурҳои дурдаст иваз шавад, ду сарлавҳаи мукаммал метавонад вақти бештари истеҳсолиро нисбат ба як бадан бо бисёр васлкунакҳо муҳофизат кунад. Агар тағирот кам ба амал ояд ва диапазон зич бошад, ҷисми муштарак метавонад оқилона бошад.
Намоиши заводи мо:мепурсем, ки асбобхоро кй иваз мекунад ва кадом тачхизоти борбардор мавчуд аст. Тарҳе, ки дар курсии ваҷҳи тоза кор мекунад, метавонад дар назди экструдери гарм ва зарфи вакуумӣ заҳматталаб бошад. Дастрасии оператор як ҷузъи муҳандисӣ аст, на тафсилоти пас аз фурӯш.

Камбудиҳои қубурро барои дарёфти минтақаи масъули раванд истифода баред
Вақте ки қубур аз мушаххасот кор мекунад, операторҳо аксар вақт аввал штампро танзим мекунанд, зеро болтҳои марказии он намоёнанд. Ин метавонад як хонишро ҳангоми пинҳон кардани ҳарорат, экструдер ё мушкилоти поёноб муваққатан беҳтар кунад. Пеш аз он ки якбора якчанд тағйирот ворид кунед, нуқсонро дар атрофи гирду атроф ва дарозии қубур сабт кунед.
| Камбудии мушоҳидашуда | Санҷишҳои саривақтӣ | Санҷишҳои болоӣ ва поёноб | Дарси харид |
|---|---|---|---|
| Як тараф пайваста ғафстар аст | Марказбандии mandrel, пасандозҳои ҷараёни ҷараёни, зарар, тавозуни гармкунак ва ҳамоҳангсозии васлкунӣ | Баланд бардоштани экструдер, ҳамоҳангсозии калибратор, тақсимоти вакуум, хунуккунӣ ва ҳамворкунии интиқол | Талаб кардани марказҳои дастрас, минтақаҳои ҳарорат ва истинод ба ҳамоҳангсозӣ |
| Девор дар гирду атрофи қубур тағйир меёбад | Танзими фуҷур, гардиши гармӣ, фишори ноустувор ё ҷараёни нобаробар | Ғизодиҳӣ, баромади винт, назорати суръати хат, устувории вакуум ва ҳарорати об | Равзанаи кори устуворро қабул кунед, на як маҷмӯи ченакҳои кӯтоҳ |
| Хатҳои дарози рӯизаминӣ | Олудашавӣ, пасандозҳо, харошидан ё вайрон шудани сатҳи лаби бимирад | Зарраҳои гудохташуда, филтратсия, осеби калибратор ва аломатҳои коркард | Асбобҳои тозакунӣ, нақшаи филтр, санҷиши рӯизаминӣ ва асбобҳои эҳтиётиро муайян кунед |
| Рангҳои зард, қаҳваранг ё сиёҳ | Минтақаҳои мурда, пасандозҳо, гармии аз ҳад зиёди маҳаллӣ ва вақти иқомат | Хӯроки олудашуда, конҳои баррел, фарсудашавӣ ва амалияи қатъкунӣ | Пеш аз нусхабардории геометрияи кӯҳна роҳи пурраи обшавии об ва реҷаи тозакуниро аз назар гузаронед |
| Фишори баланди сар | Фосилаи маҳдуди ҳалқавӣ, ҳарорати паст, басташавӣ ё роҳи ҷараёни номуносиб | Маҳдудияти экран, часпакии моддӣ, талаботи баромад ва ҳолати сенсор | Нуқтаи андозагирии фишор ва маҳдудияти корро дар мушаххасот нишон диҳед |
| Байзавии қубур | Ҷараёни нобаробари баромад ё мавқеи ибтидоии най | Фарсудашавии калибратор, чангкашак, тавозуни хунуккунӣ, ҳамоҳангсозии дастгирӣ ва интиқол | Байзавии ниҳоӣ ба санҷиши қабули пурра тааллуқ дорад |
| Сатҳи дохилии ноҳамвор | марра mandrel, пасандозҳо, ҳарорат ва рафтори ҷараёни | Рутубати моддӣ, парокандагӣ, таназзул ва устувории баромад | Дар тасдиқи намуна меъёрҳои сатҳи дохилӣ ва беруниро дохил кунед |
Қоидаи як тағирот:хатти асосиро сабт кунед, як тағирёбандаи идорашавандаро тағир диҳед, интизор шавед, ки мавод тавассути хат мегузарад, қубури зарардидаро қайд кунед ва бори дигар чен кунед. Танзими тасодуфии ҳарорат, марказсозӣ, вакуум ва интиқол дар як вақт далелҳои заруриро барои муайян кардани сабаб нобуд мекунад.
Агар фишори баромад ё обшавии пеш аз сар ноустувор бошад, инчунин винт ва баррелро тафтиш кунед. таъминоти НанхайяБуридани қубурҳои PVC, қубури PVC баррел мехи печдор мувозӣваБаррелҳои дугонаи конусии қубури PVC. Барои ҷуброн кардани қисмати пластикии фарсуда ё номуносиб штамп набояд аз нав тарҳрезӣ карда шавад.

Рӯйхати тафтиши сари RFQ экструзияи қубур
RFQ-и мукаммал ба харидор имкон медиҳад, ки миқёси муҳандисиро муқоиса кунад, ба ҷои муқоисаи нархи пасти базавӣ бо нархномаи фарогир. Ададҳои зеринро дар як бастаи аз нав назоратшаванда ҷойгир кунед.
- Маҳсулотро муайян кунед.Ҳар як қубури OD, диапазони девор, SDR ё ҷадвал, сохтмони қабат, ранг ва татбиқро номбар кунед. Маҳсулоти муқаррарӣ ва андозаи душвортаринро қайд кунед.
- Стандартро номбар кунед.Стандарт, қисм, нашр, қабули миллӣ ва расми дохилиро пешниҳод кунед. Нақшаи санҷиши қубурро замима кунед.
- Маводро ошкор кунед.Формулаи пурраи PVC ё дараҷаи дақиқи PE, PP ё PPR, иловаҳо, пуркунанда, пигмент, мундариҷаи дубора коркардшуда ва варақаҳои маълумоти молрасонро пешниҳод кунед.
- Меъёрро муайян кунед.Барои ҳар як маҳсулоти муҳим, инчунин иқтидори дастраси хунуккунӣ ва ҷадвали кори муқаррарии маҳсулот ва суръати хати фурӯшро диҳед.
- Экструдерро тавсиф кунед.винти дугоникҳои ягона, параллелӣ ё конусии дугона; диаметри винт; қувваи мотор; фишор ва ҳарорати муқаррарии обшавӣ; тарҳбандии адаптер; ва маҳдудиятҳои раванди ҷорӣ.
- Интерфейсро назорат кунед.Фланец, регистр, доираи болт, рӯйи мӯҳр, вуруди об, баландии марказ, сенсор-порт ва расмҳои дастгириро часпонед.
- Тафсилоти электрикиро муайян кунед.Рӯйхати шиддат ва басомади гармкунак, навъи термопара, стандарти пайвасткунак, мутобиқати контроллер, дарозии кабел ва талаботи минтақаи хатарнок, агар имконпазир бошад.
- Хатти поёнро нишон диҳед.Андозаҳои калибратор, зарфи вакуумӣ, дарозии хунуккунӣ, тартиби дорупошӣ ё оббозӣ, навъи интиқол, хатти марказӣ ва масофа аз баромади қолабро дохил кунед.
- Миқёси гузаришро интихоб кунед.Рӯйхати маҷмӯи қисмҳои ивазкунӣ, гармкунакҳои эҳтиётӣ ва сенсорҳо, мӯҳрҳо, пайвасткунакҳо, асбобҳои коркард, рафҳои нигоҳдорӣ ва тартиби дилхоҳи тағир додани андоза.
- Ҳуҷҷатҳоро муайян кунед.Нақшаҳои васлкунӣ ва қисмҳо, векселҳои мавод, сабти мавод ва коркарди гармӣ, санҷиши андоза, рӯйхати барқ, дастурҳои истифода ва рӯйхати қисмҳои эҳтиётиро дархост кунед.
- Санҷиши қабулро нависед.Қатрон, формула, андозаи қубур, давомнокии кор, баромад, суръати хат, сабтҳои раванд, интихоби андоза ва меъёрҳои гузашт/нокомиро номбар кунед.
- Дастгириро равшан кунед.Дар бораи роҳнамоии насб, масъулияти ба кор андохтан, омӯзиши оператор, кӯмаки фосилавӣ ва сарҳади байни сарлавҳа ва иҷрои пурраи хат мувофиқат кунед.
Огоҳии ивазкунӣ:матри фарсуда дигар метавонад андозаҳои аслии худро нигоҳ дорад. Интерфейси мошин ва қубури хуби нигоҳдошташударо чен кунед, ҳама гуна нақшаҳои аслиро пайдо кунед ва фаҳмонед, ки чаро сари кӯҳна иваз карда мешавад. Нусхабардории ҳар як андозагирии фарсуда метавонад як мушкилоти ҷараён ё ҳамоҳангиро дубора тавлид кунад.
Конфигуратсияи винт низ бояд ба вазифаи моддӣ мувофиқ бошад. Нанхайяро аз назар гузаронедвинтҳои ягона, винтҳои дугонаи параллелӣвабочкахои дугонаи конусивақте ки пурсиш қисмати пурраи пластикиро фаро мегирад. Барои лавозимот ва асбобҳои пайвастшуда, истифода бареддоираи қисмҳои эҳтиётии экструзия.
Сарро аз рӯи шарти истеҳсолие, ки шумо фурӯшед, қабул кунед
Санҷиши андозагирӣ исбот мекунад, ки ҷузъҳои истеҳсолшуда ба расм мувофиқат мекунанд. Он исбот намекунад, ки чӣ тавр як пайвастагии мушаххас аз хатти пурра мегузарад. Нақшаи қабули солим аз ду қисм иборат аст: санҷиши ҷузъҳо ва ҷараёни истеҳсолот.
| Марҳилаи қабул | Чиро бояд тафтиш кард | Сабт барои нигоҳ доштан |
|---|---|---|
| Баррасии ҳуҷҷат | Таҷдиди расми тасдиқшуда, варақаи мавод, матритсаи тағирёбанда, рӯйхати гармкунак ва сенсор, дастурҳо ва доираи эҳтиётӣ | Феҳристи ҳуҷҷатҳои имзошуда |
| Санҷиши ҷузъҳо | Интерфейсҳои интиқодӣ, хусусиятҳои консентрикӣ, чеҳраҳои мӯҳр, пайвасткунакҳо, бандарҳо, мавод, табобат ва ҳолати намоёни сатҳи ҷараён | Сабтҳои андозагирӣ ва моддӣ ё табобат, ки дар фармоиш нишон дода шудаанд |
| Санҷиши маҷлис | Муайянкунӣ, ориентация, насби гармкунак, ворид кардани сенсор, ҳаракати марказӣ, дастгирӣ, бардоштан ва дастрасӣ | Рӯйхати санҷиш бо аксҳо |
| Санҷиши гармӣ | Муайянкунии минтақа, вокуниши контроллер, хониши сенсор, ҷалби ҷорӣ ва устувории гармӣ | Харитаи минтақа ва хонишҳои устуворшуда |
| Давраи истеҳсолот | Маводи мувофиқашуда, андозаи қубур, баромад, суръати хат, ҳарорат, фишори об, бори муҳаррик, вакуум ва шароити хунуккунӣ | Варақаи раванд дар асоси вақт ва намунаҳои нигоҳ дошташуда |
| Санҷиши қубур | OD, девор дар ҷойҳои сершумори соат, байзавӣ, масса барои дарозӣ, сатҳи дохилӣ ва берунӣ, ростӣ ва санҷишҳои стандартии зарурӣ | Ҳисоботи санҷиш бо мавқеи намуна ва вақти истеҳсолот алоқаманд аст |
| Амалиёти муқаррарӣ | Оғози кор, ислоҳи марказсозӣ, таваққуфгоҳи муқаррарӣ, демонтажкунии бехатар ё як тағирёбии андозаи мувофиқашуда | Бақайдгирии оператор ва рӯйхати ашёҳои кушода |
Ҳангоми амалӣ, формулаи муқаррарии харидорро истифода баред. Агар маводи ивазкунанда талаб карда шавад, фарқиятро сабт кунед ва он чизеро, ки санҷиш исбот мекунад, маҳдуд кунед. Давраи бомуваффақияти PE формулаи PVC-ро тасдиқ намекунад ва маҳсулоти ғафси девори пастсифат ҳолати суръати баланди деворро исбот намекунад.
Намоиши заводи мо:мо бартарӣ медаванд устувор бо андозагириҳои пайгирӣ аз як дисплейи мухтасар дар ҳадди максималӣ. Фишор бояд муқаррар шавад, нишондиҳандаҳои девор бояд назоратшаванда боқӣ монанд, гармкунакҳо набояд ғайримуқаррарӣ гарданд ва қубури хунукшуда бояд ба санҷиши мувофиқашуда ҷавобгӯ бошад. Ин натиҷа ба ҳарду ҷониб як нуқтаи муфид медиҳад.


Саволҳои зуд-зуд додашаванда
Кадом маълумот барои иқтибос аз сарлавҳаи экструзияи қубур лозим аст?
Синфи полимер ва формула, стандарти қубур, андоза ва диапазони мукаммали девор, баромади мақсаднок ва суръати хат, навъи экструдер, расми обшавии об ва фланец, шиддати гармкунак, талаботҳои сенсор, тафсилоти калибрченкунии поёноб, қисмҳои тағир додани афзалият ва нақшаи қабулро фиристед. Суратҳо ва расмҳои ченшудаи пайвасти ҷорӣ инчунин барои лоиҳаҳои иваз муфиданд.
Оё як қубур метавонад PVC, PE ва PPR-ро идора кунад?
Ҷисми берунии муштарак метавонад дар як лоиҳаи маҳдуд муайяншуда аз ҷиҳати техникӣ имконпазир бошад, аммо PVC, PE ва PPR як шароити ҷараён, гармӣ ё андозаро эҷод намекунанд. Мо аввал формулаи пурра, баромад, диапазони андоза, талабот ба роҳи ҷараён ва усули тозакуниро муқоиса мекунем. Асбоби алоҳида ё сари алоҳида метавонад интихоби бехатари истеҳсолот бошад.
Оё диаметри қубур ба диаметри ниҳоии қубур баробар аст?
Одатан не. Қубури гарм пас аз тарк кардани штамп дигар мешавад, зеро гудохта варам карда, ба поён меафтад, ба калибратор дохил мешавад ва хунук мешавад. Андозаҳои зарурӣ ва мандрел бояд бо мавод, баромад, суръати хат, андозаи вакуумӣ ва системаи хунуккунӣ тарҳрезӣ шаванд, на мустақиман аз андозаи номиналии қубур нусхабардорӣ карда шаванд.
Оё танҳо сари матрит ғафсӣ ва байзавии қубурро кафолат дода метавонад?
Не. Сари бимирад тақсимоти обшавии ҳалқаро муқаррар мекунад, аммо ғафсии ниҳоии девор ва байзавии он инчунин аз устувории обшавии об, мутамарказкунӣ, мувозинати ҳарорат, ҳолати калибратор, вакуум, хунуккунӣ, ҳамоҳангсозии интиқол ва суръати хат вобаста аст. Қабул бояд хатти пурраи амалиётиро санҷад.
Нанхайя барои каллаҳои экструзия кадом маводро истифода мебарад?
Дар саҳифаи сарлавҳаи экструдери умумии Нанхайя рӯйхатҳои 38CrMoAl бо нитридшавӣ ва сахтии сатҳи аз HV950 то HV1000 оварда шудааст. Сарлавҳаи махсуси экструзияи қубур ҳамчун пӯлоди хӯлаи бо сатҳи сахтшуда тавсиф карда мешавад. Маводи ниҳоӣ, коркарди гармӣ ва талаботи сатҳи намнокшуда бояд барои қатрон, иловаҳо ва усули тозакунӣ дар мушаххасоти тасдиқшуда тасдиқ карда шаванд.
Оё ман бояд як сари матрит бо васлкунакҳои андозааш зиёд ё якчанд сари пурра харам?
Қисмҳои ивазкуниро истифода баред, вақте ки диапазони андоза, баромад ва реҷаи тозакунӣ имкон медиҳад, ки як бадан корро бидуни тасҳеҳи аз ҳад зиёд пӯшонад. Вақте ки маҳсулот аз рӯи диаметр, полимер, баромад, сохтори қабат ё басомади тағирёбанда хеле фарқ мекунанд, сарҳои алоҳида метавонанд маъно дошта бошанд. Вақти умумии тағирот ва хатари истеҳсолиро муқоиса кунед, на танҳо нархи асбоб.
Сари қолаби экструзияи қубурро чӣ гуна бояд қабул кард?
Аз санҷидани расм, мавод, коркард, гармкунак, сенсор, фланец ва роҳи ҷараён оғоз кунед. Сипас, масолеҳи истеҳсолии мувофиқашударо бо андозаи муқарраршудаи қубур, баромад ва суръати хаттӣ иҷро кунед. Ҳарорат, фишори обшавии об, хондани девор дар атрофи гирду атроф, диаметри берунӣ, байзавӣ, ҳолати рӯизаминӣ, масса дар як дарозӣ ва ҳама санҷишҳоеро, ки стандарти қубури мақсаднок талаб мекунанд, сабт кунед.
Чаро як тарафи девори қубури истихроҷшуда ғафстар мешавад?
Сабабҳои эҳтимолӣ аз мутамарказкунии нодурусти штамп ё мандрел, номутавозунии ҳарорати атроф, ҷараёни нобаробари обшавии об, пасандозҳо ё осеб дар роҳи ҷараён, баромади ноустувори экструдер, номувофиқи калибратор, вакууми нобаробар ё хунуккунӣ ва номутаносибии интиқол иборатанд. Пеш аз истифодаи болтҳои марказӣ барои пинҳон кардани мушкилоти поёноб тамоюлро санҷед.
Мундариҷаи техникӣ аз маълумот дар бораи маҳсулот, таҷҳизот ва хидматрасонии Нанхайя таҳия шудааст, ки танҳо аз ҷониби саҳифаҳои расмии стандарти ISO дастгирӣ карда мешавад. Геометрияи ниҳоӣ, мавод, коркард, андозаҳо ва меъёрҳои қабул аз ҷониби мушаххасоти тасдиқшудаи лоиҳа муайян карда мешаванд.